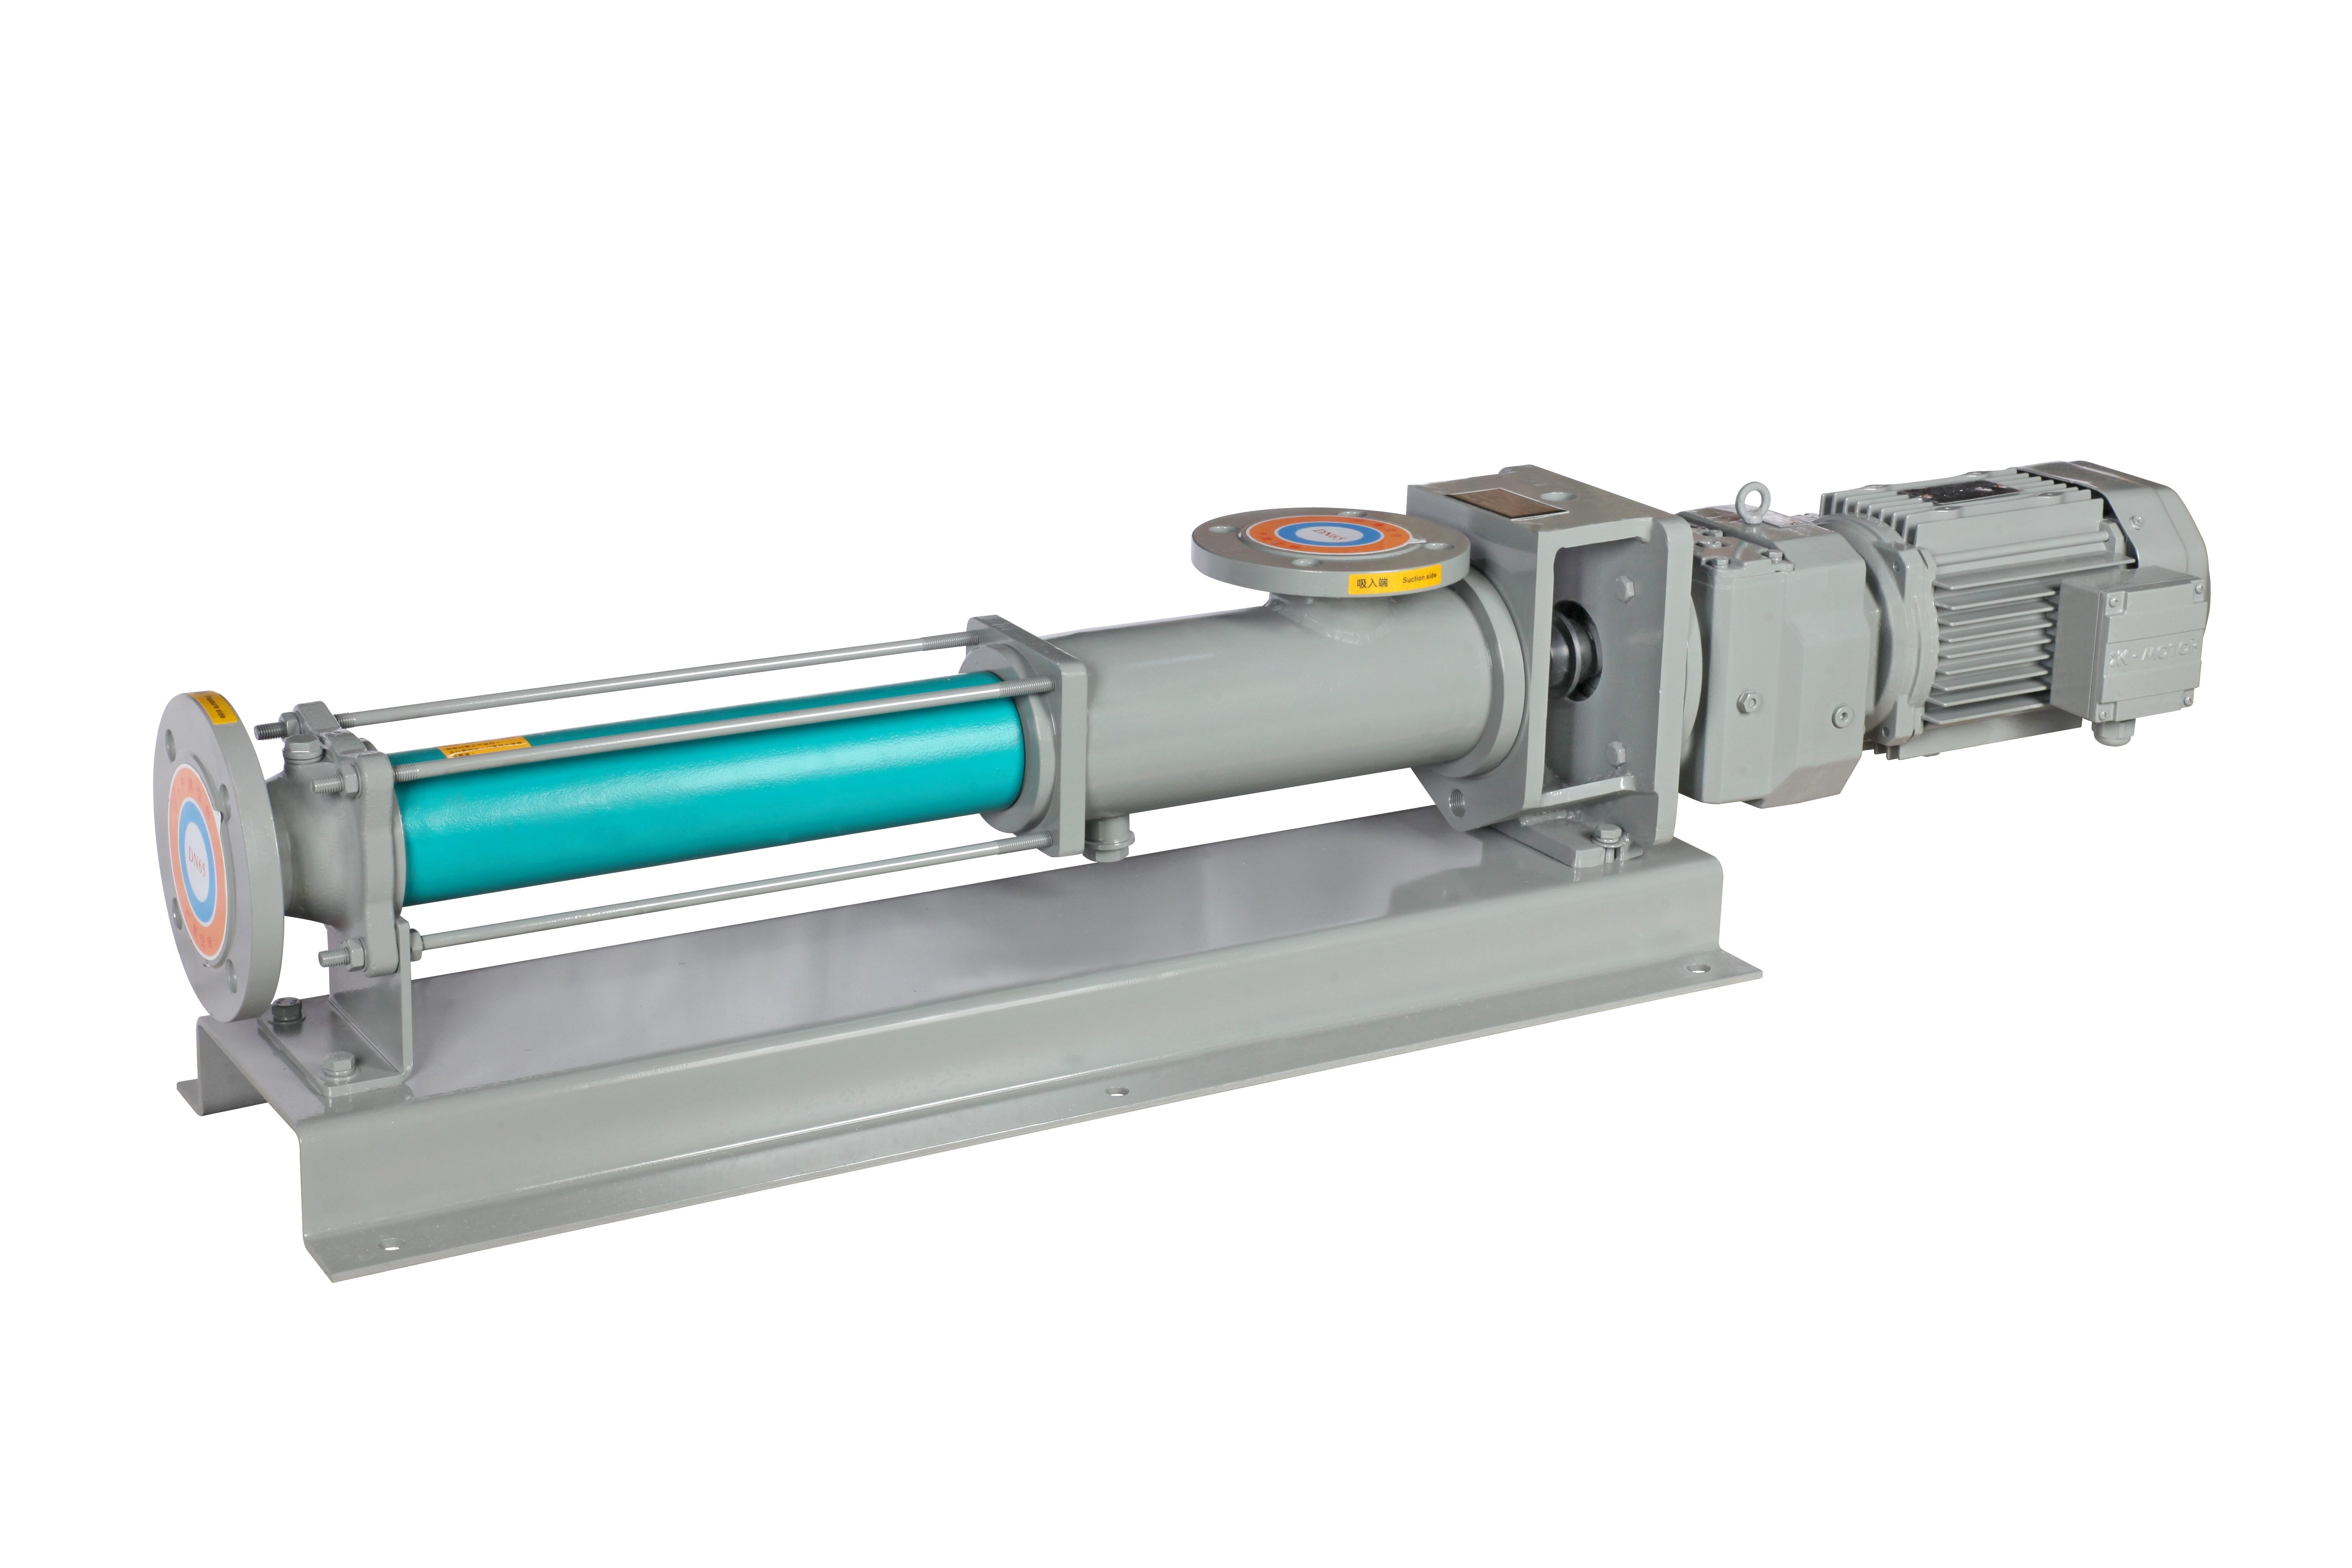
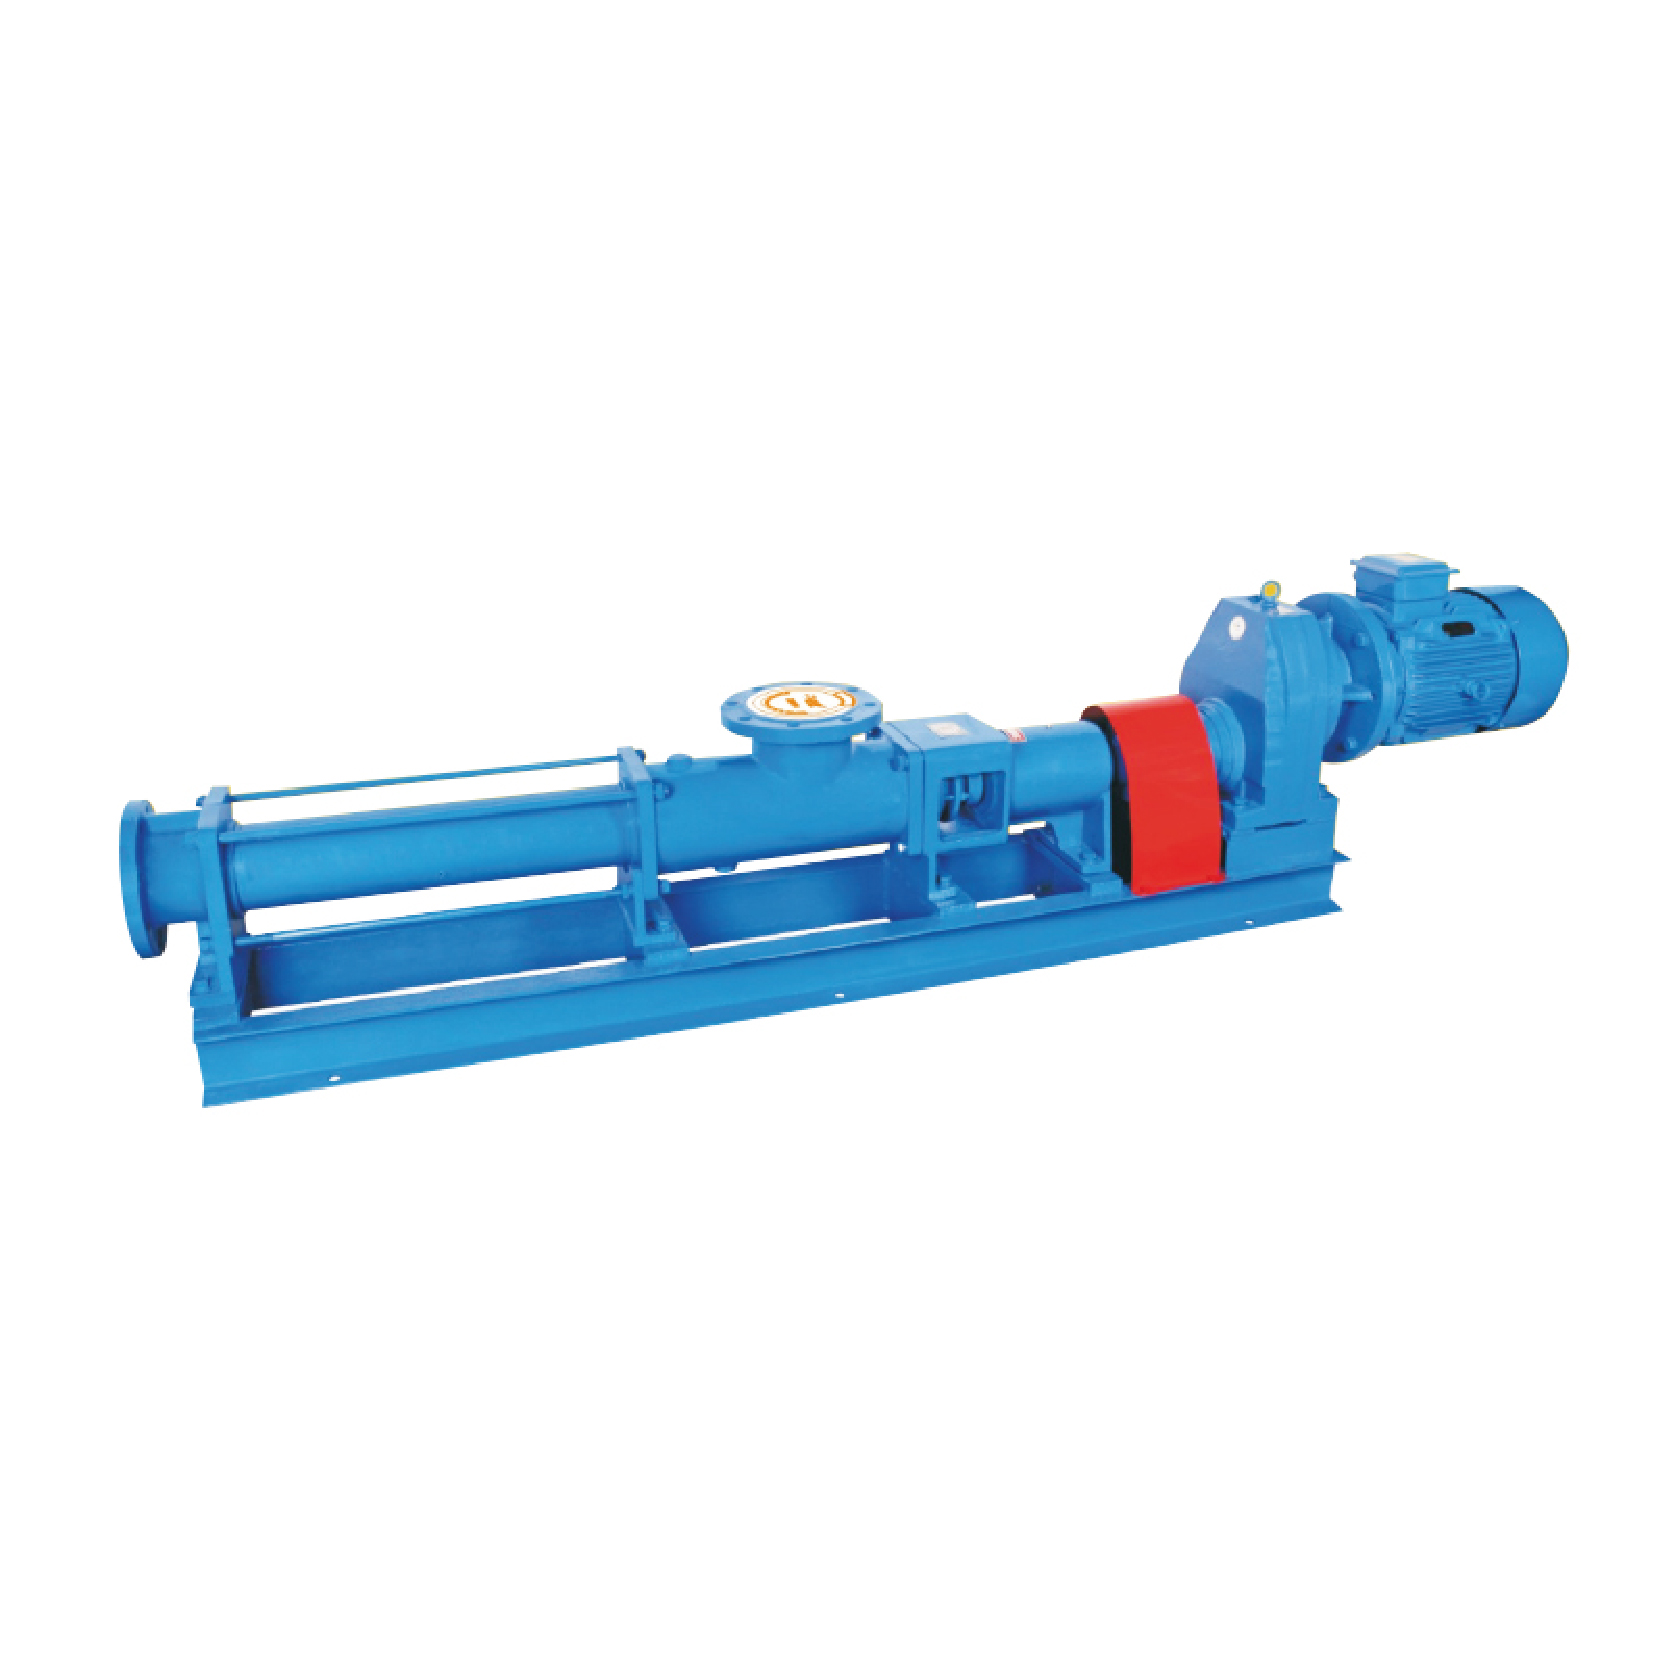
Mazací výkon vodicích drah obráběcích strojů jako základní nositel přesnosti zařízení přímo určuje kvalitu obrábění a životnost zařízení. Společnost Teffiko, která řeší problémová místa v celém oboru, jako je plazení, zasekávání a zhoršení přesnosti způsobené dlouhodobým vratným pohybem vodicích drah, se věnuje výzkumu a vývoji šroubových čerpadel pro mazání obráběcích strojů a poskytuje stabilní, nízko pulzující a přesně kvantifikovaná řešení mazání. Tento dokument komplexně analyzuje standardní požadavky, technické potíže šroubových čerpadel aplikovaných na mazání vodicích drah obráběcích strojů a třídí různé specifikace mazání pro různé typy obráběcích strojů pro podporu provozu zařízení na místě a technické optimalizace.
Obráběcí stroje se vyznačují četnými mazacími místy, složitými strukturami a bohatými převodovými součástmi; většina zařízení podporuje vícebodové synchronní mazání, které ukládá přísné normy pro systémy zásobování olejem šroubových čerpadel, výběr maziva a těsnění systému. Specifické požadavky jsou následující:
1. Přijměte automatické mazání s nuceným oběhem, abyste zajistili stabilní dodávku oleje pro více míst
Moderní obráběcí stroje mají velké množství mazacích míst se složitým rozvodem. Ruční mazání nemůže zaručit včasnost a rovnoměrnost, když pracuje více jednotek současně. Vodicí dráhy obráběcích strojů proto obecně využívají automatické mazání s nuceným oběhem pomocí šroubových čerpadel. Tento režim, řízený PLC pro časovaný start-stop a kvantitativní dodávku oleje, snižuje mzdové náklady a udržuje třecí páry vodicích drah, ložisek a součástí převodovky neustále pod účinným mazáním, čímž se eliminuje suché opotřebení způsobené nedostatkem oleje.
2. Přizpůsobte se sdíleným hydraulickým mazacím systémům při zajištění stability systému
Mnoho obráběcích strojů využívá integrované olejové okruhy pro hydraulické i mazací systémy pro kompaktní konstrukci a pohodlnou obsluhu a údržbu. Parametry přívodu oleje šroubového čerpadla a vlastnosti maziva tedy musí splňovat dvojí přizpůsobení: stabilizaci tlaku a zajištění citlivého ovládání hydraulického systému při současném splnění požadavků na mazání třecích párů, jako jsou vodicí dráhy a ložiska. Přednost by měla mít maziva s vysokým viskozitním indexem, vynikajícími vlastnostmi proti opotřebení a oxidaci, aby se snížily provozní náklady systému a prodloužily intervaly výměny oleje.
3. Slaďte režimy mazání a požadavky na tekutost různých obráběcích strojů
U hlavních ložisek a vysoce výkonných vedení velkých samostatných obráběcích strojů se často vedle centralizovaného zásobování olejem ze šroubových čerpadel používají pomocné metody mazání, jako je gravitační kapání a mazání knotem. Takové provozní podmínky vyžadují vysokou tekutost maziva: olej musí plynule proudit do třecích párů vodicích drah bez stagnace nebo nedostatečné dodávky oleje. Mezitím musí šroubová čerpadla dodávat stabilizovaný výkon s nízkým průtokem, aby odpovídala rytmu dodávky oleje gravitačního mazání.
4. Snižte ztráty třením při přenosu a snižte spotřebu energie zařízení
Brusky a kompozitní obráběcí stroje obsahují složité ozubené převody, kluzná ložiska a valivá ložiska, jejichž celková ztráta výkonu třením může dosáhnout 30 až 40 %. Mazací systémy šroubového čerpadla musí být spárovány s mazivy s vhodnou viskozitou a vynikající mazací schopností, aby se minimalizoval třecí odpor součástí převodovky, snížily se zbytečné ztráty výkonu, zlepšila se provozní účinnost zařízení a dosáhlo se úspory energie.
5. Přizpůsobte se podmínkám rázového zatížení a meznímu mazání pro hrubovací obráběcí stroje
Soustruhy a další hrubovací obráběcí stroje pracují přerušovaně a často podléhají rázovému zatížení během obrábění; jejich třecí páry vedení většinou pracují za podmínek mezního mazání. Pro takové scénáře musí šroubová čerpadla reagovat rychle s nulovým zpožděním start-stop. Mezitím je třeba používat maziva s odolností vůči extrémnímu tlaku, odolností proti otřesům a robustní houževnatostí olejového filmu, aby se zabránilo rázovému zatížení způsobenému protržením olejového filmu a zabránilo se přímému kovovému tření a opotřebení vodicích drah.
6. Přísně kontrolujte nárůst teploty přesných obráběcích strojů, abyste zaručili vysoce přesné obráběcí standardy
Přesné obráběcí stroje kladou extrémně přísné limity na nárůst teploty vyvolaný mazáním: nárůst teploty maziva během normálního provozu nesmí překročit 2–5 °C nad okolní teplotu. Nadměrná teplota vyvolává tepelnou deformaci vedení a posun přesnosti. Mazací systémy se šroubovým čerpadlem proto musí projít přesným výpočtem a návrhem s ohledem na kapacitu olejové nádrže, viskozitu maziva a frekvenci cirkulace oleje. Stabilní cirkulační odvod tepla musí udržovat teplotu oleje a zabránit odchylce přesnosti způsobené nadměrným nárůstem teploty.
7. Zlepšete utěsnění systému, aby se zabránilo znečištění olejových okruhů nečistotami
Špatné utěsnění mazání obráběcích strojů a hydraulických systémů umožňuje, aby kovové třísky a brusný prach vznikající při obrábění pronikaly do olejových okruhů. Tyto nečistoty ucpávají šroubová čerpadla, rozdělovače a drážky oleje vodicích drah, urychlují opotřebení součástí a urychlují oxidační degradaci maziva. V důsledku toho musí být mazací systémy šroubových čerpadel vybaveny filtračními sestavami spolu s celookruhovou těsnící ochranou, aby se zablokovaly pevné nečistoty u zdroje.
8. Maziva se vyznačují antiemulgačními, korozivzdornými a antikorozními vlastnostmi
U obráběcích strojů na obrábění kovů a broušení chladicí média, jako je emulgovaná kapalina a vodný roztok tripolyfosfátu sodného, snadno pronikají mazacími systémy, což vede k emulgaci maziva a selhání výkonu. Při výběru maziva a přizpůsobení systému šroubového čerpadla musí být upřednostněny speciální oleje pro vedení s vynikajícími antiemulgačními, korozivzdornými a antikorozními vlastnostmi, aby se zabránilo korozi vedení a selhání mazání v důsledku emulgace oleje.
9. Cílené řešení procházení vodicích drah a zlepšení plynulosti pohybu
Vedení obráběcích strojů představuje hlavní výzvu v oblasti mazání pro kompletní zařízení. Jejich vratné charakteristiky pohybu s proměnnou rychlostí a proměnným zatížením snadno způsobují plazení a zasekávání, což přímo podkopává přesnost obrábění. Kromě stabilního a rovnoměrného dodávání oleje šroubovými čerpadly jsou zapotřebí speciální oleje pro vodicí dráhy s odpovídající viskozitou a vynikajícím výkonem proti plazení, aby se vytvořily souvislé a stejnoměrné ochranné olejové filmy a důkladně eliminovalo plazení při nízké rychlosti.
Aby bylo možné plně využít silné stránky šroubových čerpadel, jako je stabilizace tlaku, kvantitativní dodávka a nízká pulzace a zmírnit různá rizika související s mazáním obráběcích strojů, je třeba při praktické instalaci, uvádění do provozu a provozní údržbě zdůraznit následující klíčové body:
1. Přesně přizpůsobte průtok a tlak, abyste kompenzovali pokles tlaku v potrubí
Vedení obráběcích strojů s dlouhým pojezdem je vybaveno dlouhými ropovody s četnými ohyby, které vytvářejí významnou tlakovou ztrátu podél průtokových cest. Při výběru šroubových čerpadel se jako reference nepovažují pouze jmenovité parametry. Tlaková ztráta potrubí se musí vypočítat předem s rezervou odpovídajících průtokových a tlakových rezerv, aby se mazivo dostalo až k nejvzdálenějším koncům vodicích drah a eliminovalo nadměrný přísun oleje na blízkých koncích a nedostatečný přísun na vzdálených koncích.
2. Vědecky uspořádejte mazací místa a struktury olejových okruhů
Místa vypouštění oleje musí být přesně umístěna na vysoce zatížených kluzných plochách vodicích drah, kontaktních plochách jezdců a namáhaných zón rybinových drážek, aby byla zajištěna prioritní dodávka oleje pro kritické třecí polohy. Konstrukce olejového okruhu musí být co nejvíce zjednodušena s menším počtem ohybů a slepých rohů, zajišťující rovnoměrnou dodávku oleje v celém okruhu a vytváření neporušených, souvislých olejových filmů bez mezer na vodicích drahách.
3. Standardizujte instalaci čerpadla, abyste zabránili kavitaci a nedostatku sání
Šneková čerpadla musí být namontována v blízkosti olejových nádrží, aby se zkrátila sací potrubí. Sací potrubí musí být krátké, rovné a tlusté s minimálními ventily a ohyby, aby se snížil odpor sání, aby se zabránilo nedostatku sání čerpadla, kavitaci a kolísání dodávky oleje pro dlouhodobou stabilizovanou dodávku oleje.
4. Dynamicky sledujte teplotu oleje a tlak oleje, abyste se přizpůsobili měnícím se provozním podmínkám
Teplota oleje přímo ovlivňuje viskozitu maziva a pevnost olejového filmu. Během provozní údržby musí být v reálném čase monitorována teplota oleje a pracovní tlak čerpadla. Intervaly mazání a doba zásobování olejem musí být vyladěny podle sezónních teplotních rozdílů a kolísání zatížení při obrábění, aby byly splněny požadavky na mazání za různých pracovních podmínek.
Vzhledem ke složitým provozním podmínkám obráběcích strojů přetrvává při praktickém mazání vodicích drah pomocí šroubového čerpadla několik běžných problémů v celém průmyslu. Ty představují hlavní přispěvatele k opotřebení vodicích drah a zhoršení přesnosti:
1. Potíže s dosažením rovnoměrné tloušťky olejového filmu na dlouhých vedeních
Pokles tlaku je vlastní olejovým okruhům na velké vzdálenosti, což má za následek silné olejové filmy v blízkosti konce čerpadla a tenké filmy na vzdálených vodicích úsecích s nerovnoměrným mazáním. Delší provoz vede k přetečení oleje na blízkých koncích a opotřebení suchým abrazivem na vzdálených koncích, což kompenzuje rovnoběžnost vodicích drah a snižuje přesnost polohování obráběcího stroje. Uvedení do provozu a sanace příčiny jsou náročné.
2. Plynový uzávěr vyvolaný přerušovaným start-stop spouští okamžité suché opotřebení
Po přerušovaném odstavení obráběcího stroje proudí mazivo zpět z potrubí a vzduch proniká do olejových okruhů. Následné spuštění šroubového čerpadla způsobí zablokování plynu a zpoždění dodávky oleje, což způsobí chvilkové mazání vodicích drah bez oleje. Kumulativní efekty způsobují mikroškrábance a rýhy na vodicích plochách a zhoršují rovinnost vodicích drah.
3. Vibrace obráběcího stroje podkopávají stabilitu dodávky oleje
Trvalé vibrace při řezání zhoršují přesnost záběru rotoru šroubových čerpadel a uvolňují spoje potrubí, což vede k menším výkyvům průtoku a tlaku, zhoršené stabilitě olejového filmu a zhoršenému nepravidelnému opotřebení vodicích drah.
4. Nedostatečná přizpůsobivost mazání při sezónních změnách teploty
V dílnách s nekonstantní teplotou se maziva v zimě stávají viskózními, což zvyšuje zatížení čerpadla a zpožďuje dodávku oleje; v létě se maziva řídnou se sníženou nosností olejového filmu a při těžkém obrábění může dojít k prasknutí olejového filmu. Systémy šroubových čerpadel s pevnými parametry se nemohou samy přizpůsobit sezónním změnám viskozity.
5. Skryté opotřebení čerpadla nepřímo způsobuje ztrátu přesnosti vedení
Dlouhodobý provoz postupně opotřebovává rotory a pouzdra šroubových čerpadel, což vytváří vnitřní netěsnosti a také snížený tlak a průtok. Tyto závady jsou velmi skryté a personálem provozu-údržby je jen stěží odhalí. Důsledky zahrnují nedostatečné mazání vodicích drah, zrychlené opotřebení a obrobené obrobky mimo toleranci.
S ohledem na výše uvedené klíčové obtíže a s ohledem na rozdílné provozní podmínky pro obráběcí stroje na hrubé řezání a přesné obrábění jsou implementovatelná optimalizační opatření shrnuta následovně:
Mazání vodicích drah obráběcího stroje čelí bolestivým bodům včetně kolísání zatížení, sklonu k plazení, rizikům kontaminace emulgací maziva a náročné kontrole nárůstu teploty. Díky stabilizaci tlaku, nízké pulzaci a přesnému kvantitativnímu dodávání jsou šroubová čerpadla vhodná pro centralizované mazání obráběcích strojů a řeší problémy, jako je nerovnoměrný přívod oleje po dlouhých vedeních, plynový uzávěr a opotřebení způsobené vibracemi. Teffiko dodává přizpůsobená řešení mazání se šroubovým čerpadlem. Pro konzultaci prosím navštivte [www.teffiko.com]nebo email:sales@teffiko.com.
-